
Hypertherm
Plazmová technologie
- V praxi pro elektricky vodivé materiály
- Princip - vytvoření řezné spáry roztavením řezaného materiálu a jeho vyfouknutím proudem plynů
- Zdrojem tepla je plazmový hořák, jehož úkolem je vytvořit plazmový paprsek o teplotě až 30.000°C
- Plazmový paprsek vznikne hořením elektrického oblouku mezi elektrodou a řezaným materiálem v ionizovaném plazmovém plynu, který proudí pod tlakem, vysokou rychlostí přes ústí trysky hořáku
- Paprsek svou vysokou teplotou taví řezaný materiál a proud plazmového plynu jej vyfoukne z řezné spáry
- Vývojem plazmových zdrojů a konstrukcí hořáků se dosahuje zvyšování kvality řezů
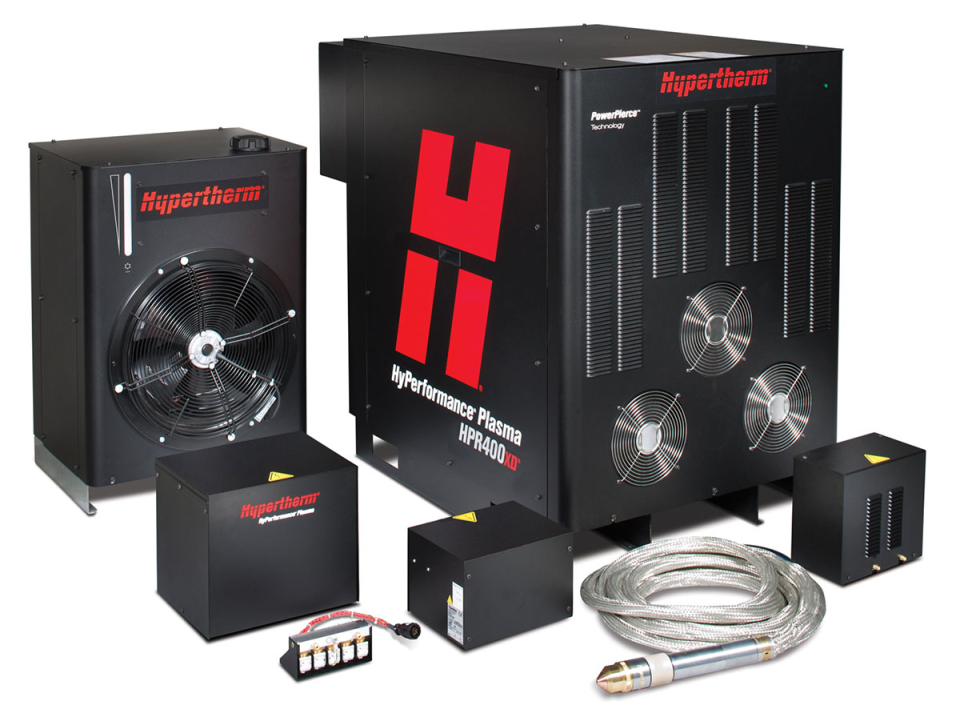
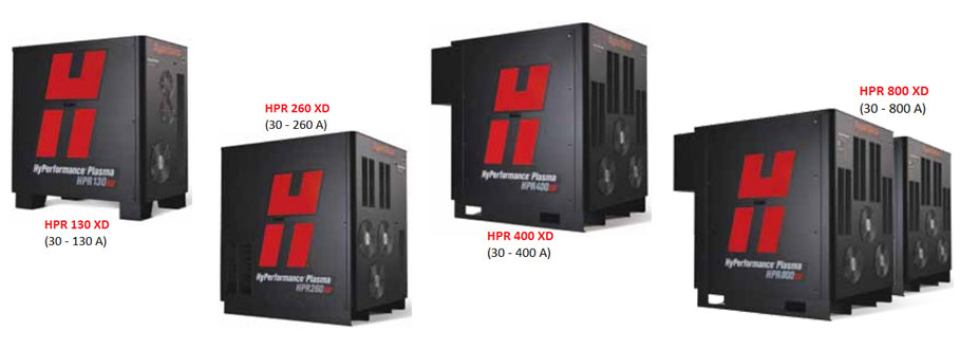
HPR 130 XD | HPR 260 XD | HPR 400 XD | HPR 800 XD | ||
|---|---|---|---|---|---|
SPECIFIKACE | Plazmový zdroj | ||||
Nelegovaná ocel | Řez bez otřepů (max.) | 16 mm | 32 mm | 38 mm | 38 mm |
Propal | 32 mm | 38 mm | 50 mm | 50 mm | |
Max. tloušťka řezu (dělící) | 38 mm | 64 mm | 80 mm | 80 mm | |
Antikorozní ocel | Kvalitní řez (max.) | 20 mm | 32 mm | 45 mm | 75 mm |
Propal | 20 mm | 32 mm | 45 mm | 75 mm | |
Max. tloušťka řezu (dělící) | 25 mm | 50 mm | 80 mm | 160 mm | |
Hliník | Kvalitní řez (max.) | 20 mm | 25 mm | 45 mm | 75 mm |
Propal | 20 mm | 25 mm | 45 mm | 75 mm | |
Max. tloušťka řezu (dělící) | 25 mm | 50 mm | 80 mm | 160 mm | |
Rychlost | Srovnání při shodné tloušťce | 12 mm | 12 mm | 12 mm | 12 mm |
2200 mm/min | 3850 mm/min | 4430 mm/min | 4430 mm/min | ||
Úhel zkosení | ISO 9013 (pole*) | 2 - 4 | 2 - 4 | 2 - 4 | 2 - 5 |
Svařitelnost |
| Připraveno ke svařování | |||
Použité plyny | Nelegovaná ocel | 02/Air, 02/02, | |||
Antikorozní ocel | H35/N2, N2/N2, H35-N2/N2, F5/N2, | ||||
Hliník | H35/N2, Air/Air, | ||||
Rozsah řezného proudu | Celý rozsah není k dispozici pro všechny materiály | 30-130 | 30-260 | 30-400 | 30-800 |